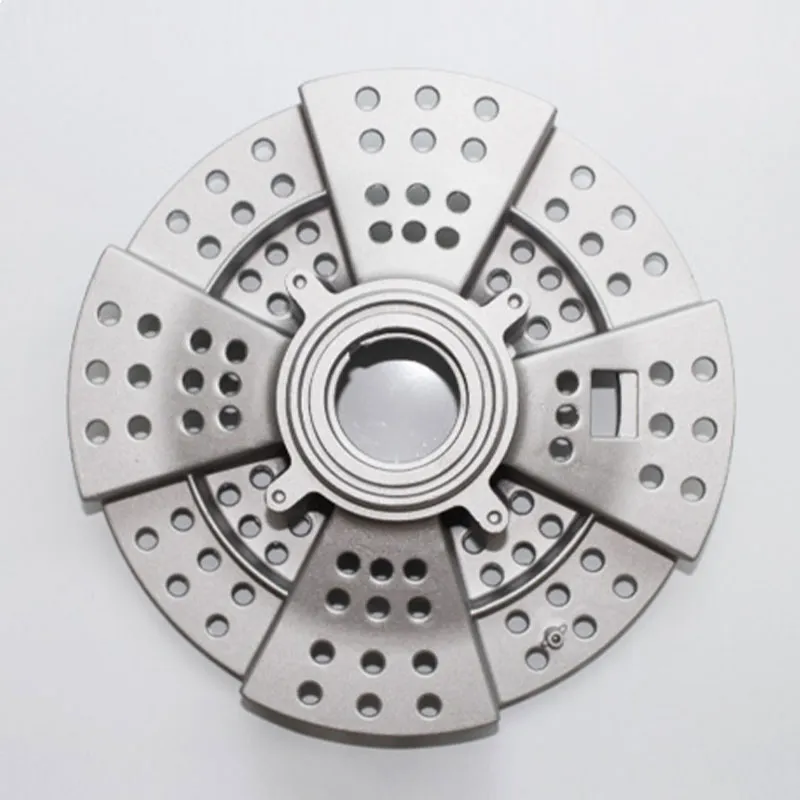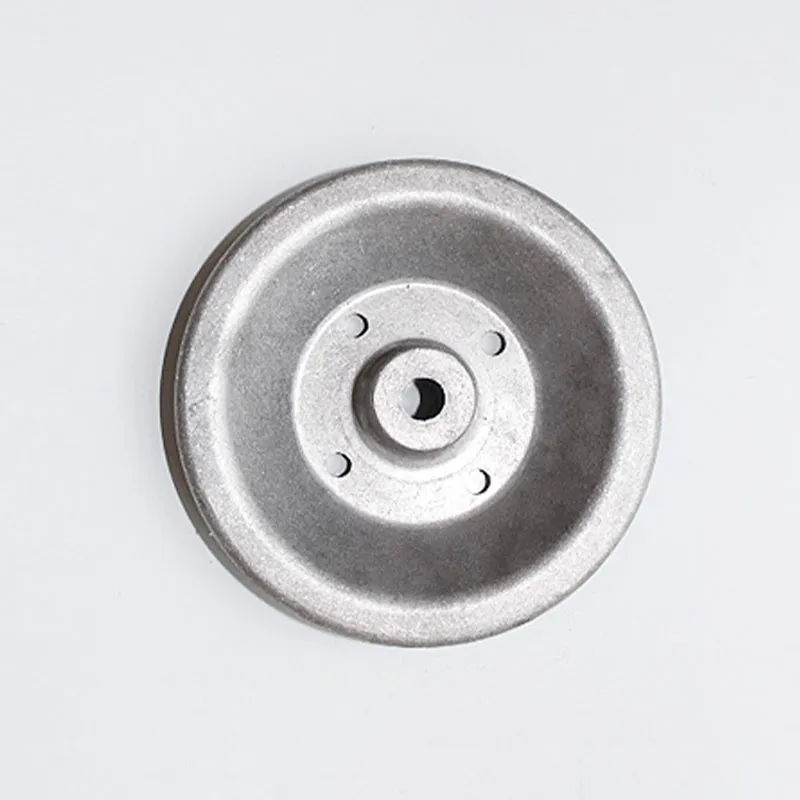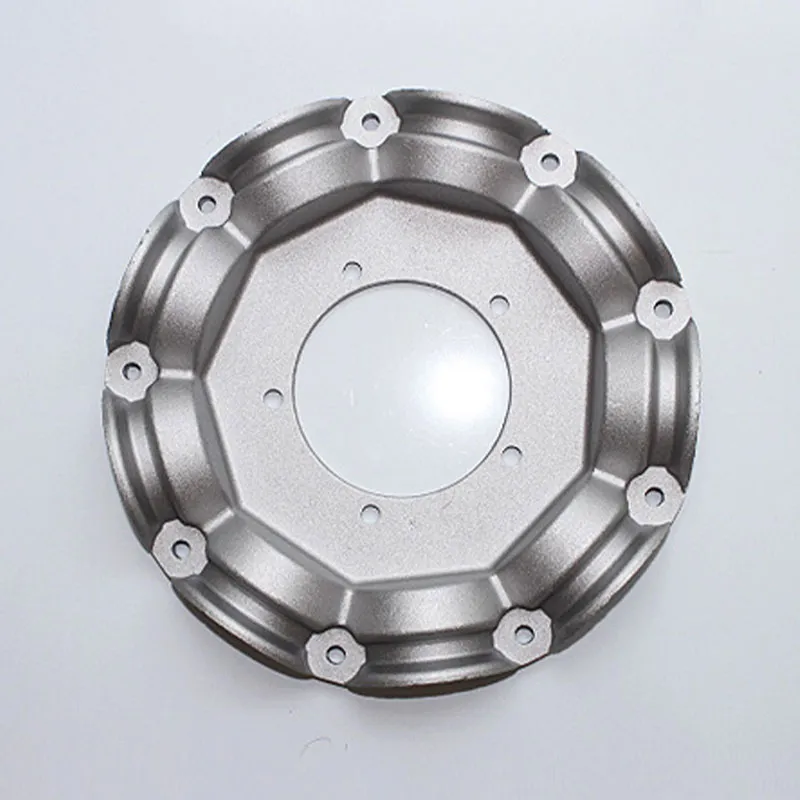

Изготовление алюминиевых деталей на заказ — быстро, точно, по ГОСТ
2026-10-31
содержание
Изготовление алюминиевых деталей на заказ — не просто техническая задача. Это точный баланс между геометрией, механическими свойствами, сроками и реальными условиями эксплуатации. Мы регулярно получаем запросы от инженеров и закупщиков: «Можно ли отлить эту крышку двигателя с толщиной стенки 2,3 мм без усадочных раковин?», «Выдержит ли кронштейн для монитора нагрузку 18 кг при вибрации 8 Гц?», «Какой сплав выбрать — A380 или ADC12 — если деталь пойдёт в телекоммуникационное оборудование в условиях повышенной влажности?». Ответы зависят не от общих фраз, а от опыта литья под давлением алюминия в промышленных масштабах — с учётом температурного поля пресс-формы, скорости заполнения, времени выдержки и параметров дробеструйной обработки.
Почему точность начинается до первого выстрела
Многие считают, что изготовление алюминиевых деталей на заказ решается на этапе литья. На практике — 70 % успеха определяется ещё до заливки металла. В ООО «Циндао Пишэнд Металл» мы проводим трёхуровневую проверку: сначала — цифровое моделирование заполнения формы (с использованием данных по вязкости расплава AlSi9Cu3 при 630–650 °C), затем — пробные отливки на станке Toshiba 350 тонн с замером усадки по 12 контрольным точкам, и только после этого — серийное производство. Именно так мы добились повторяемости размеров ±0,08 мм для крышек электродвигателей серии -14, даже при сложном рельефе и радиусах скругления менее 0,5 мм.
ГОСТ — это не штамп в документе, а живой процесс
Соответствие ГОСТ Р ИСО 8062-2017 — не формальность. Это ежедневная работа с координатно-измерительными машинами Hexagon и Zeiss: каждая партия проходит сканирование по STL-модели, а отклонения сверяются не по отдельным размерам, а по полному облаку точек. Мы фиксируем не только линейные отклонения, но и форму поверхности — особенно критично для деталей телекоммуникационного оборудования, где малейший перекос основания вызывает рассогласование антенных элементов. В 2023 году 99,4 % партий прошли приёмку с первого предъявления. Основная причина отказов — не дефекты литья, а несоответствие исходных чертежей требованиям ГОСТ 2.301–2022 по указанию допусков формы и расположения.
Что делает производство быстрым — без потери качества
- Автоматизация цикла: 4-осевые обрабатывающие центры Taiwan 1100 выполняют финишную обработку сразу после выбивки — без перегрузок и простоев между операциями
- Контроль на каждом этапе: Дробеструйные установки работают по заданному профилю энергии (от 0,3 до 0,8 мм²/с), а не «по ощущению» — это гарантирует стабильную шероховатость Ra ≤ 3,2 мкм
- Гибкость под заказчика: Для срочных проектов (например, доработка компонента деревообрабатывающего станка) мы используем готовые базовые пресс-формы и адаптируем их за 3–5 дней — без полного цикла проектирования
Благодаря такой организации среднее время выполнения заказа — 18 рабочих дней. Для повторных тиражей — 10 дней. При этом не снижаются требования к контролю: каждый 5-й корпус для промышленного вентилятора проходит рентгеновский контроль на наличие пористости в зоне крепления подшипника.
Изготовление алюминиевых деталей на заказ — это партнёрство, а не транзакция
Мы не просто отливаем по чертежу. Если клиент присылает CAD-файл без указания требований к термообработке, мы предлагаем три варианта: T5 (старение после литья), T6 (закалка + искусственное старение) или без термообработки — с чётким разбором последствий для прочности и коррозионной стойкости. Такой подход позволил нам стать поставщиком для General Motors и Nidec: не потому, что мы «дёшево», а потому, что инженеры этих компаний доверяют нашу обратную связь по конструктивным нюансам. Например, при разработке корпуса двигателя для яхты (-1) мы совместно с заказчиком сместили ось крепления на 0,7 мм — чтобы исключить резонанс при работе на 3200 об/мин.
Изготовление алюминиевых деталей на заказ требует не просто станков и сплавов. Оно требует понимания, где может возникнуть усадка, как ведёт себя алюминий при резком охлаждении, как влияет микроструктура на усталостную прочность. У нас есть этот опыт — с 2014 года, с более чем 2000 тоннами отлитых изделий в год и с командой, которая видит не чертёж, а будущее применение детали. Если ваша задача — не просто «сделать», а сделать так, чтобы работало — начните с технического обсуждения. Оно ни к чему не обязывает. Но часто становится первым шагом к стабильным поставкам.